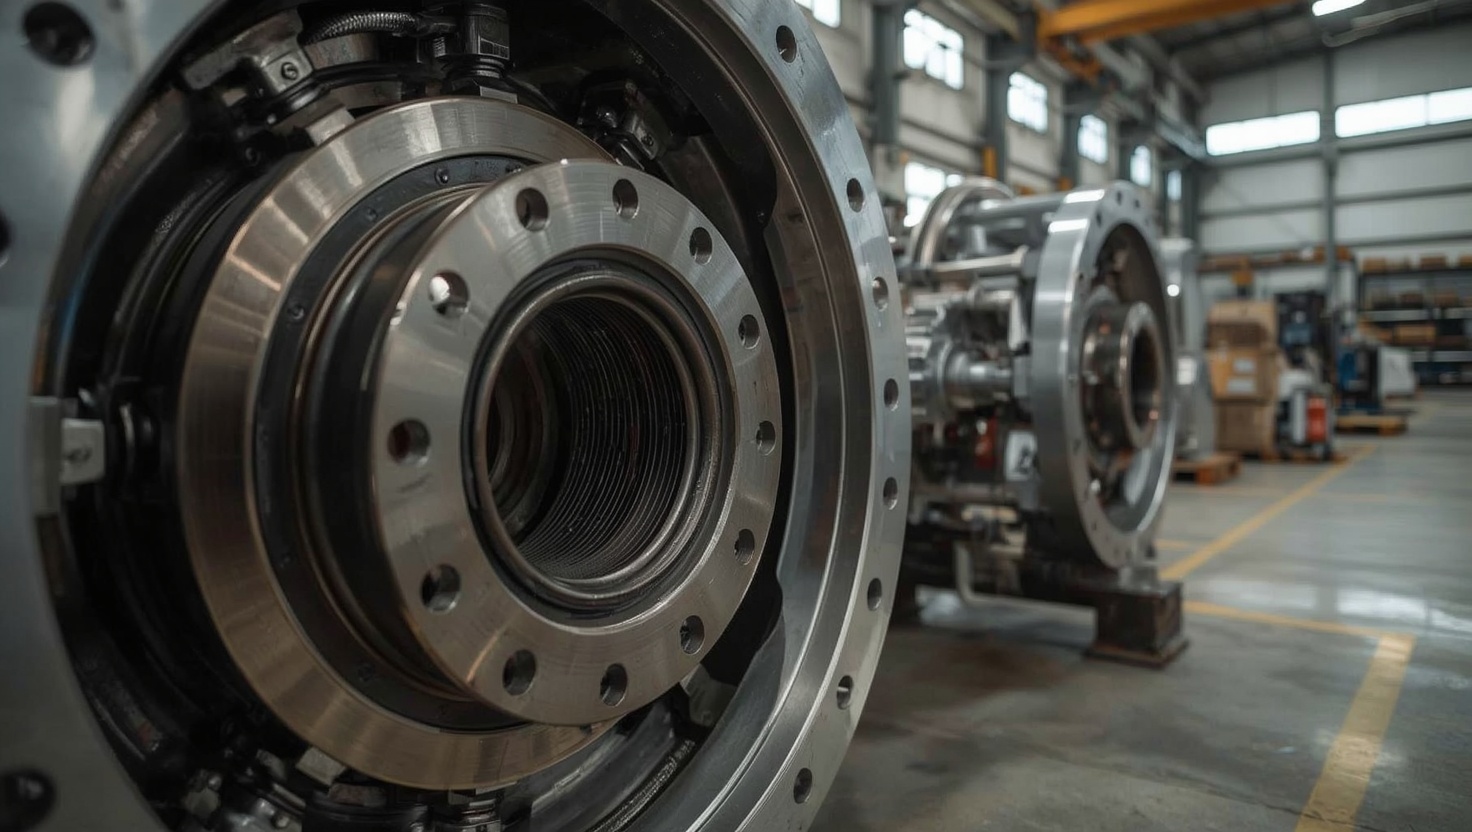
Dichtungstechnik in industriellen Kompressoren und Maschinen entscheidet über Betriebssicherheit, Energieeffizienz und Standzeit ganzer Produktionsanlagen. Wer PTFE-basierte RWDR finden muss, steht vor einer Materialauswahl, die Drücke bis 400 bar, Temperaturen weit über 200 °C und chemisch aggressive Medien gleichzeitig beherrschen soll. Fehler in der Dichtungsauswahl oder im Wartungsintervall äußern sich selten spektakulär, sondern durch schleichende Leckagen, erhöhten Energieverbrauch und ungeplante Stillstandszeiten — Kosten, die in der Praxis regelmäßig unterschätzt werden.
Grundlagen der Dichtungstechnik in industriellen Kompressoren und Maschinen
Industrielle Kompressoren arbeiten mit rotierenden oder hin- und hergehenden Bauteilen, die Druckdifferenzen zwischen Saug- und Druckseite von mehreren hundert Bar aufrechterhalten müssen. Die Dichtungstechnik hat dabei zwei Kernaufgaben: das Abdichten des Arbeitsraums nach außen sowie die Trennung unterschiedlicher Druckzonen innerhalb der Maschine. Beide Aufgaben stellen widersprüchliche Anforderungen an das Material — ein Dichtungswerkstoff muss verformbar genug sein, um Unebenheiten der Gegenlauffläche auszugleichen, gleichzeitig aber formstabil genug, um unter Betriebsdruck nicht zu extrudieren.
In der Praxis unterscheidet man zwischen statischen Dichtungen, die ruhende Fügeflächen abdichten, und dynamischen Dichtungen, die gegenüber bewegten Bauteilen wirken. Kolbenstangendichtungen in Hubkolbenkompressoren gehören zur zweiten Gruppe und unterliegen einem Verschleiß, der unmittelbar mit dem Schmierstofffilm, der Oberflächengüte der Stange und der Betriebstemperatur zusammenhängt. Für die Pfälzer Maschinenbaubetriebe, die im Bereich der Wirtschaft in der Pfalz: Branchen, Betriebe und Arbeitsplätze eine bedeutende Rolle spielen, ist die Auswahl des richtigen Dichtungssystems oft ein entscheidender Wettbewerbsfaktor.
Materialspezifikationen: PTFE, Edelstahl und Graphit im Einsatz
Polytetrafluorethylen (PTFE) gilt seit Jahrzehnten als Standardwerkstoff für Dichtungen in der Kompressortechnik. Seine chemische Beständigkeit gegenüber nahezu allen Gasen und Flüssigkeiten, eine Dauergebrauchstemperatur von bis zu 260 °C sowie der niedrige Reibungskoeffizient machen es zur ersten Wahl für Kolbenstangendichtungen und Ventilplatten. Füllstoffe wie Glasfaser, Kohlenstoff oder Bronze verbessern die Kriechfestigkeit und verringern den Kaltfluss unter statischer Last.
Graphitdichtungen decken den oberen Temperaturbereich ab. Flexibler Graphit verträgt Temperaturen bis 450 °C im oxidierenden Medium und bis über 3000 °C in inerter Atmosphäre; er wird bevorzugt in Ventilgehäusen, Flanschverbindungen und Schiebern eingesetzt, wo hohe Anpressdrücke und thermische Wechselbelastungen auftreten. Spiralwunddichtungen kombinieren Metalllagen aus Edelstahl (meist 1.4301 oder 1.4404) mit Graphit- oder PTFE-Fülllagen und erreichen so einen Kompromiss aus Elastizität und Hochdruckfestigkeit für Drücke bis 400 bar.
Trockengasdichtungssysteme nutzen einen kontrollierten Sperrgas-Spalt statt eines Flüssigkeitsfilms. Sie eignen sich besonders für ölfreie Prozessgas-Kompressoren in der Petrochemie, wo eine Kontamination des Fördermediums ausgeschlossen sein muss. Das Sperrgasregime hält die Wellendurchführung leckagefrei und verlängert die Wartungsintervalle erheblich — Laufzeiten von 25.000 Betriebsstunden ohne Dichtungswechsel sind bei modernen Anlagen dokumentiert. Ergänzend liefern zuverlässige Kolbenringe für Kompressoren für lange Standzeiten die notwendige Systemkompatibilität für den Druckaufbau im Zylinder.
Spiraldichtungen und Kammprofildichtungen: Unterschiede und Einsatzfelder
Spiraldichtungen (Spiral Wound Gaskets) bestehen aus einem V-förmig gewickelten Metallstreifen und einer weichen Fülllage, die abwechselnd aufgebracht werden. Die Konstruktion erlaubt eine definierte Kompression und gibt nach dem Anziehen der Flanschschrauben eine kontrollierte Rückfederkraft ab. Das Ergebnis ist eine Dichtverbindung, die auch bei Temperaturschwankungen und Druckpulsationen abdichtet. Typische Einsatzgebiete sind Rohrleitungsflansche in Dampf- und Prozessanlagen mit Betriebstemperaturen bis 800 °C.
Kammprofildichtungen (Kammprofile Gaskets) tragen hingegen beidseitig konzentrische Rillen auf einer Metalloberfläche, die in die weiche Deckschicht aus Graphit oder PTFE einschneiden. Das Metallgerüst verhindert Extrusionen unter hohem Druck; die Deckschicht dichtet auch bei niedrigem Anzugsmoment zuverlässig ab. Kammprofildichtungen eignen sich besonders für Apparateflansche mit großem Nennweiten-Durchmesser, weil sie bei gleichem Anzugsmoment eine höhere Flächenpressung erzielen als Spiraldichtungen gleicher Bauform.
Eine Dichtungszuschnittmaschine erlaubt es, Flachdichtungen aus plattenförmigem Material — Klingerit, PTFE-Platten oder Graphitfolie — präzise auf das geforderte Maß zu schneiden. Der CNC-gesteuerte Schnitt minimiert Materialverluste und stellt die Maßhaltigkeit sicher, die bei Hochdruckanwendungen bereits Abweichungen von Zehntelmillimetern zum Ausfall führen können.
Wartungsstrategien für Kompressor-Ventile und Dichtungssysteme
Kompressor-Ventile gehören zu den verschleißintensivsten Bauteilen in Hubkolbenkompressoren. Ventilplatten aus PEEK (Polyetheretherketon) oder thermoplastischem Verbundwerkstoff ersetzen zunehmend klassische Stahlplatten, weil sie leiser arbeiten, weniger Schlagenergie auf den Sitz übertragen und bei Flüssigkeitsschlag weniger katastrophal versagen. Die Wartungsstrategie richtet sich nach der Betriebsweise: Im kontinuierlichen Betrieb haben sich zustandsorientierte Inspektionen bewährt, die auf Schwingungsmessung, Temperaturmonitoring und Druckabfallanalyse basieren.
Dichtungsgasverstärker regulieren den Sperrgas-Druck in Trockengasdichtungssystemen auf das notwendige Niveau und schützen die empfindlichen Gleitflächen vor Rückkondensation des Prozessgases. Fällt der Versorgungsdruck ab, schalten moderne Systeme automatisch auf Backup-Versorgung um. Regelmäßige Funktionsprüfungen dieser Sicherheitskette — empfohlen alle 2.000 Betriebsstunden — verhindern Dichtungsausfälle, die weit kostspieligerer als der Prüfaufwand sind.
Für die systematische Instandhaltung empfiehlt sich eine dreistufige Dokumentation: Einbauprotokoll mit Anzugsdrehmomenten, Laufkarte mit Inspektionsbefunden und Ausfallanalyse nach jedem Dichtungswechsel. Diese Daten erlauben es, Muster frühzeitig zu erkennen — etwa wiederholt erhöhten Verschleiß an einer bestimmten Zylinderseite, der auf Ausrichtungsfehler der Kurbelwelle hinweisen kann.
Anwendungsbereiche in der Industrie: Druck und Temperatur
Drucklufttechnik in der Automobilindustrie, Prozessgas-Kompression in der Chemie und Kältemittelverdichtung in der Klimatechnik stellen unterschiedliche Anforderungen an Dichtungssysteme. Die Automobilindustrie fordert öl- und partikelfreie Druckluft nach ISO 8573-1 Klasse 0; hier kommen PTFE-Kolbenringe und -Führungsbänder ohne jede Schmierung zum Einsatz. Betriebsdrücke liegen typischerweise zwischen 7 und 13 bar; die Anforderung ist nicht der Druck, sondern die Partikelfreiheit.
Prozessgas-Kompressoren in der Petrochemie hingegen fördern Wasserstoff, Chlor oder Synthesegas bei Drücken bis 350 bar und Temperaturen von minus 40 bis plus 200 °C. Hier sind metallische Dichtungen und vollständig gekapselte Trockengasdichtungssysteme Pflicht; eine Leckage bedeutet nicht nur Produktionsverlust, sondern unmittelbare Gefahr für Personen und Anlage. Kältekompressoren arbeiten mit Ammoniak oder HFO-Kältemitteln bei tiefen Temperaturen, die die Elastizität von Elastomerdichtungen stark reduzieren — ein Argument für PTFE-basierte Systeme, die auch bei minus 70 °C ausreichend verformbar bleiben.